前回(第7回:食品製造の「収益改善」実践ガイド〜損益分岐点(BEP)シミュレーションと製造ラインの利益最大化〜)までは、【第1章:企画・開発・原価・管理会計編】として、売れるコンセプト設計から原価計算、そして損益分岐点(BEP)に基づく収益改善アプローチを解説してきました。
今回からはいよいよ、製造現場の核心へ踏み込む【第2章:試作・レシピ化と工業化編】がスタートします!
「レストランや厨房で作った試作品は絶品だったのに、工場でまとめて仕込んだら味が濃すぎたり水っぽくなったりした」
「手鍋で作った時はスパイスの香りが華やかだったのに、大型釜で作ると香りが完全に飛んで具材もボロボロに煮崩れてしまった」
「OEM工場や受託工場に『このレシピで作ってください』と渡したら、全く違う味・食感になって返ってきた」
食品ビジネスの現場において、「厨房レシピ」から「工業用レシピ(量産用配合表)」への移行フェーズは、最も多くの開発者がつまずく“死の谷”です。
なぜ、厨房の味をそのまま何十倍かに増やして仕込むだけでは再現できないのでしょうか?
その原因は、計量単位の曖昧さだけでなく、味覚の「閾値(いきち)」と秤の精度限界、そして手鍋と大型釜における「水分蒸発率」「昇温・降温タイムラグ」「機械による具材のすり潰し・押し潰しダメージ」という熱力学的・物理的なギャップを設計に織り込めていないことにあります。
今回は、誰が作っても・どの工場設備で作っても「寸分違わぬ狙い通りの味と食感」を再現するための工業用レシピへの変換技術、歩留まり・加水率の設計、そして熱と物理ダメージのコントロール術を徹底解説します!
目次
1. なぜ厨房レシピのままでは工場で量産できないのか?
料理人が厨房やテストキッチンで作るレシピ(厨房レシピ)と、製造工場で作業員が均一に製造するためのレシピ(工業用レシピ)には、決定的な思想の違いがあります。
- 厨房レシピ(料理人の感覚設計):
- 表記:大さじ・小さじ・カップ・「塩少々」「生姜ひとかけ」「適量」
- 調整:煮詰めながら味見をして、その日の素材の水分や気温に合わせて火加減・時間を職人の舌で微調整する。
- 工業用レシピ(再現性の科学設計):
- 表記:すべて「グラム(g)」または「全体比率(wt%)」で100.00%に完全数値化。
- 調整:途中で作業員の主観による「味見と足し引き」は一切不可。投入順・温度・時間・水分蒸発歩留まり・攪拌速度がすべて事前に計算・固定化されている。
厨房レシピは「調理する人の五感と微調整」が前提ですが、工場では「マニュアル通りに投入すれば、誰が作っても100回中100回同じ味・粘度・食感・保存性に仕上がること(再現性と安全性の担保)」が絶対条件です。
この変換を成功させるために、まず理解しておくべきなのが味覚の「閾値(いきち)」という基本概念です。
2. 味覚の基本:「閾値(いきち)」が小さい原料のブレに要注意!
試作をスケールアップ(増量)する際、「全材料を同じ比率で増やせば同じ味になる」と考えがちですが、ここに最初の落とし穴があります。
人間の舌には、味を感じ始める限界点である「閾値(いきち / しきいち:Threshold)」が存在します。
「閾値が小さい原料」とは?
閾値が大きい原料(ブレに寛容)
砂糖・小麦粉・だし汁など
数グラム前後のズレがあっても、全体の味のバランスは大きく破綻しません。
★ 閾値が小さい原料(微量で味が激変!)
食塩、香辛料(胡椒・唐辛子)、酸味料、うま味調味料、香料、ゲル化剤
ごくわずかな濃度差(コンマ何グラムの差)で、人間の舌は「塩辛い!」「辛すぎる!」と敏感に反応します。
特に食塩などは、わずかに濃度が狂っただけで甘味や酸味とのバランス(味の相互作用)が一気に崩れ、全体の風味が別物になってしまいます。
つまり、工業化の試作において最も警戒すべきは、「閾値が極めて小さい原材料の計量ブレ」なのです。
3. 【最重要】食塩・香辛料の「微量計量リスク」と秤(はかり)の精度問題
閾値が小さい原料を扱う際、現場で最もトラブルの引き金になるのが「開発室や厨房にあるデジタルスケールの精度限界」です。
厨房のスケールが引き起こす「見えない大誤差」
一般的な厨房や開発室でよく使われているクッキングスケールは、「最小表示 1g」、精度が高めのものでも「最小表示 0.1g」です。ここに致命的な罠が潜んでいます。
「1g単位」で表示される秤は、四捨五入の原理上、2.50g でも 3.49g でも同じ「3g」と表示されます。
つまり、表示が「3g」であっても、実際には 最大約 ±0.5g(約 30% 以上)の誤差 が含まれる可能性があります。
実際の重量:2.55g ───┐
実際の重量:3.00g ───┼─── すべて「 3g 」と表示される!(最大約30%以上の誤差)
実際の重量:3.45g ───┘
手鍋で作る 500g バッチの試作において、食塩が 2.5g 入った場合と 3.5g 入った場合では、塩分濃度が約 0.5% から 0.7% へと跳ね上がります。閾値の小さい食塩にとって、この差は「薄味の上品な味」から「カドの立った塩辛い味」へと激変する致命的なズレです。
小バッチ試作で味が決まらない負のスパイラル
この誤差を抱えたまま「少し薄いから 1g 足そう」「今度は濃いから 1g 減らそう」と試作を繰り返しても、秤の誤差範囲の中で行ったり来たりしているだけで、永遠に黄金比率のレシピには辿り着けません。
現場で実践すべき「微量計量の鉄則」
- 試作室には必ず「0.01g単位」の精密分析天秤を配備する:
総仕込み量 1kg 以下の試作で食塩・スパイス・香料を扱う場合、1g単位の秤を使うことは厳禁です。 - プレミックス(事前希釈)法の活用:
0.05g などの超微量添加が必要な原料は、砂糖や水などの主原料の一部と 1:9 または 1:99 で精密に混ぜ合わせて「希釈粉末・希釈液」を作り、計量母数を大きくして誤差を封じ込めます。 - 工場スケールに合わせた「計量許容公差」の取り決め:
工場量産時には、作業指示書に「食塩:1,500g ± 5g(公差 ±0.3%)」のように許容誤差範囲(トレランス)を明記し、作業員がどこまで厳密に量るべきかを統一します。
4. 手鍋 vs 大型釜①:「加熱蒸発量」と「仕込み歩留まり」の決定的な違い
計量精度と並んで、厨房試作と工場量産で味が乖離する最大の物理的要因が「加熱調理時の水分蒸発率の激変」です。
なぜ手鍋は蒸発しやすく、大型釜は蒸発しにくいのか?
煮込み料理やタレ・ソースの製造において、水分の蒸発量は「気液接触面積(液面が空気に触れている広さ)」と「液体の深さ(対流効率)」に依存します。
- 厨房の手鍋(小バッチ:例 1L〜2L):
鍋の直径に対して深さが浅く、表面積の比率(体積あたりの表面積)が極めて大きい。強火にかけると一瞬で水分が空気中へ逃げ、20%〜30% もの水分が簡単に蒸発します。 - 工場の大型ジャケット蒸気釜・回転釜(量産バッチ:例 100L〜300L):
巨大な半球状の釜は容積に対して表面積の比率が小さく、深さがあります。釜の底や側面から蒸気で均一に加熱されますが、手鍋と同じ時間加熱しても水分蒸発率はわずか 5%〜10% 程度にとどまります。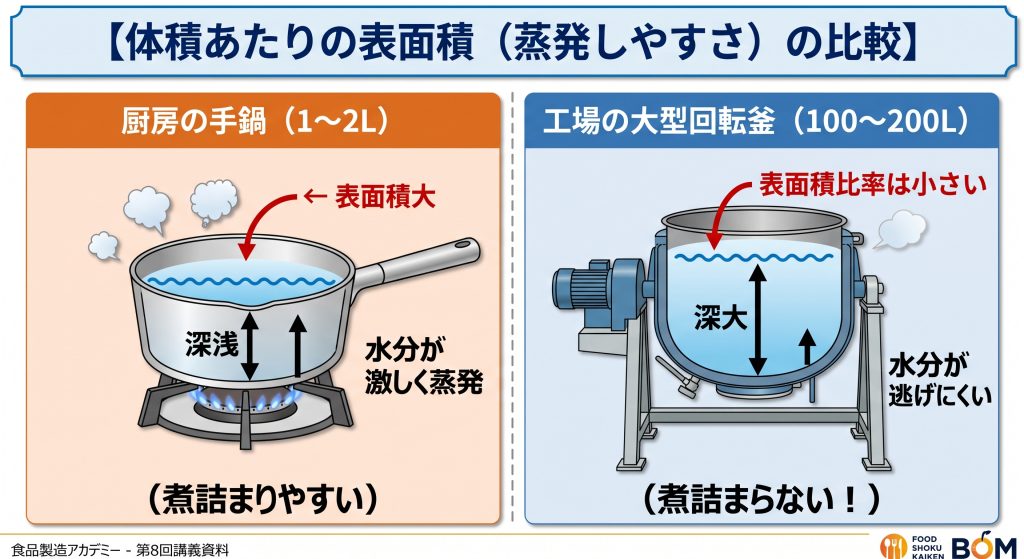
何が起きるのか?「工場で作ると味が薄くてシャバシャバになる」
厨房で「手鍋でコトコト30分煮込んで絶妙のとろみと味になったソース」のレシピを、そのまま原材料比率を変えずに工場の大型釜で30分煮込むと、どうなるでしょうか?
- 手鍋ほど水分が蒸発しないため、仕上がり重量が想定より重く(多く)残ってしまう。
- 蒸発するはずだった水分が釜の中に残るため、塩分・糖度・うま味の濃度が薄まり、シャバシャバで水っぽい仕上がりになる。
- 焦ってさらに煮込もうとすると、今度は加熱過多(オーバークック)で野菜の色が褪せたり、香気成分が飛んで劣化してしまう。
5. 手鍋 vs 大型釜②:「昇温・降温速度」と「機械かき混ぜによる具材破壊」の罠
蒸発量と並んで現場を悩ませるのが、「熱の伝わり方のタイムラグ(昇温・冷却)」と「大型機械でかき混ぜる際の物理的な破壊」という熱工学・流体力学のギャップです。
① 「昇温速度の遅れ」と「余熱」が引き起こす2大トラブル
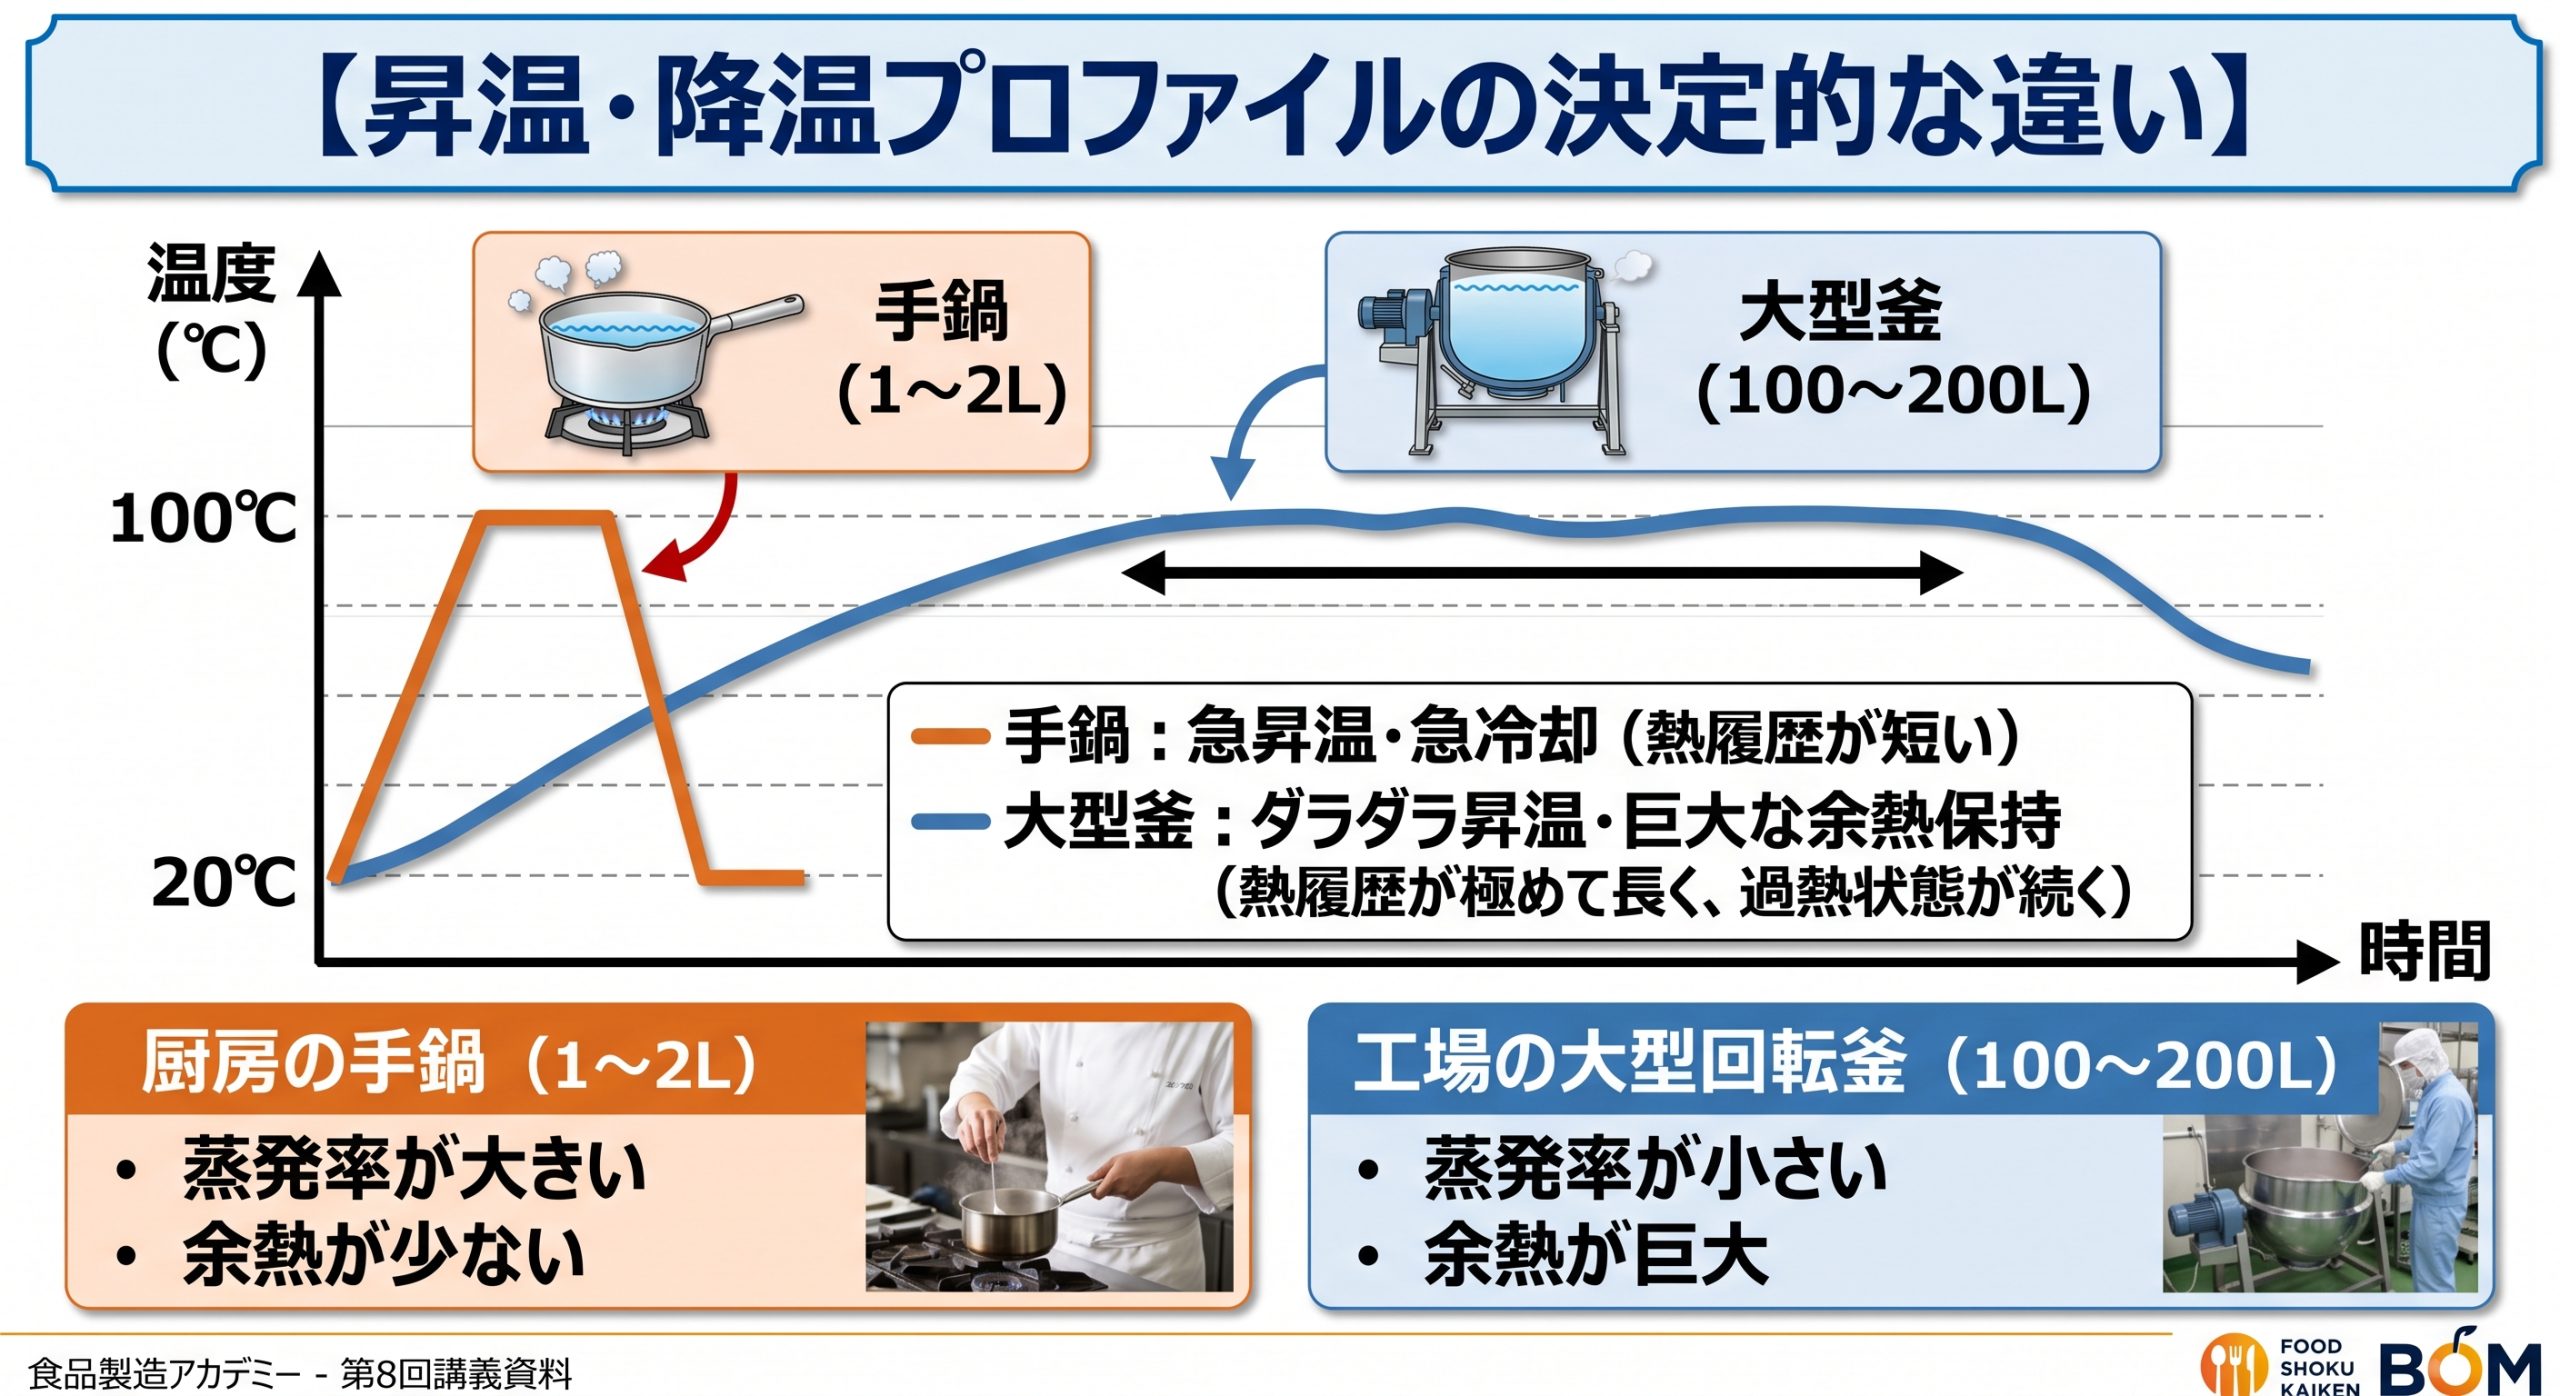
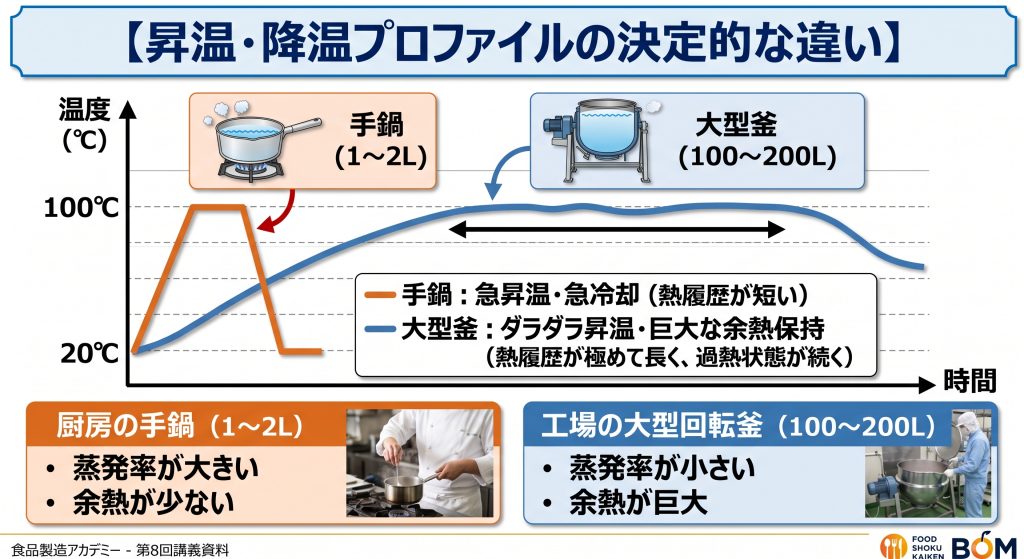
手鍋の 1L〜2L の液体であれば、強火にかければ 3〜5分 で沸騰点(100℃)に達し、火を消せば急速に温度が下がります。
しかし、工場の 150L〜300L の大型蒸気釜では、熱容量が桁違いに大きいため、「沸騰するまでに30分以上かかり、加熱を止めても巨大な熱量で冷めない」という現象が起きます。
トラブルA:香辛料・アルコールの揮発(香りの蒸発・熱劣化)
スパイスの香気成分(精油成分:テルペン類等)やワイン・日本酒の吟醸香、ハーブの爽快感は、熱に弱く極めて揮発しやすい性質を持っています。
手鍋の感覚で「初期段階(仕込み時)」からブラックペッパーやローレル、ガラムマサラ、酒類を大型釜に投入してしまうと、沸騰するまでの長い助走時間(80〜95℃のゾーン)の間に香気成分がすべて大気中へ揮散し、あるいは熱酸化されて加熱劣化臭に変化してしまいます。
香辛料、香味油、フレッシュハーブ、アルコール調味料などは最初から釜に入れません。「芯温90℃達温・殺菌完了の直前(加熱終了の3〜5分前)」または「加熱停止後の粗熱取り時」に投入するフェーズ設計(後入れ)を組み込みます。
トラブルB:オーバークックによる素材の軟化・煮崩れ
根菜類(ジャガイモ、人参)や肉類を手鍋と同じ煮込み時間で設計すると、大型釜では昇温にかかる長時間の予熱+火を止めた後の余熱によって「想定の2倍以上煮込まれた状態」になります。ペクチンが過剰に分解されて野菜は輪郭を失って溶け出し、肉はパサパサに硬化してしまいます。
② 「機械のかき混ぜによるすり潰しダメージ(強い摩擦と押し潰し)」による具材破壊
厨房では、料理人が木べらやゴムベラを使い、具材の崩れ具合を目視しながら「優しく手動で」混ぜ合わせます。
しかし、100kg〜200kg を超える大型釜では、焦げ付き防止と均一な熱伝導のために強力なモーターで駆動する回転羽根や、釜底をこそぎ落とすテフロン製スクレイパーが強制的に回り続けます。
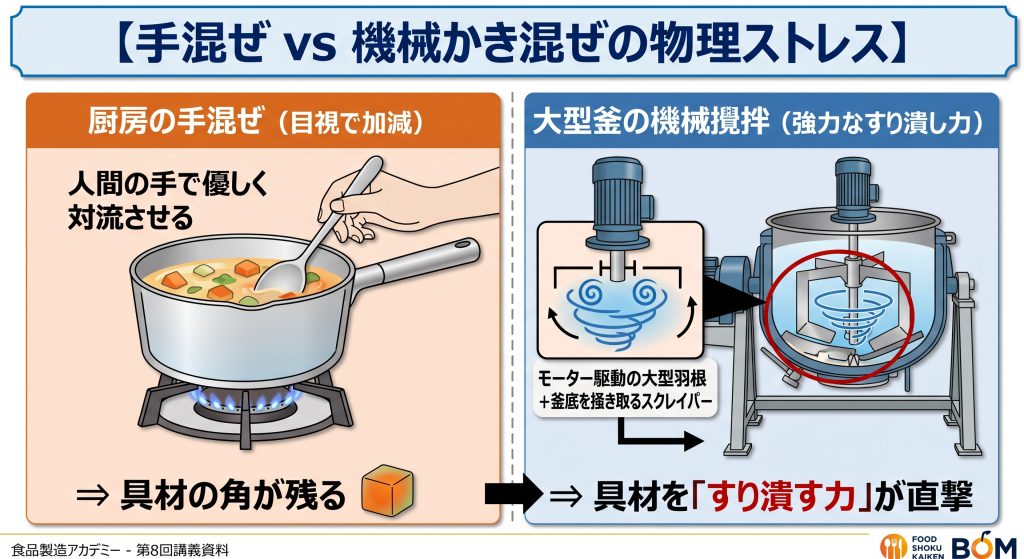
大型釜の中では、「大容量の液体の自重(ズシリとした圧力)」+「回転羽根に巻き込まれる強い摩擦」+「スクレイパーと釜の壁面に挟まれて押し潰される力」が常時発生しています。
その結果:
- カレーやシチューのジャガイモ・人参の角が削れ、ドロドロに溶けてスープが濁る
- トマトのダイスカットが完全に潰れてピューレ状になってしまう
- 挽肉や魚のほぐし身が繊維レベルまで粉砕され、食感が消えてペーストのようになる
という「見た目も食感も厨房とまるで違う製品」になってしまいます。
- インバーターによる回転数制御: 昇温時は熱伝導のために中速回転させ、沸騰・具材投入後は最低回転数(毎分数回転)に落とす、または「間欠攪拌(数秒動いて数分止まる)」を採用して押し潰すダメージを最小化する。
- 崩れやすい具材の「別茹で・別充填」: レトルトパウチやチルド惣菜の場合、ソースベースのみを大型釜で製造し、崩れやすい野菜や肉はスチームコンベクションやボイル槽で別途スチーム調理して個別に袋へ充填(具材先入れ+ソース後充填)する。
6. 【実践計算】「仕込み歩留まり」と「目標加水率」の逆算設計法
ここからは、蒸発率の差を科学的に埋める「仕込み歩留まり(収率)」の測定と「加水率の逆算設計」を実践していきましょう。
ステップ1:仕込み歩留まり率の定義
=
加熱終了後の仕上がり総重量(kg)加熱前の投入原材料総重量(kg)
× 100
ステップ2:手鍋試作と工場釜の蒸発差を補正するシミュレーション
クラフトトマトパスタソース(仕上がり目標 Brix 14.0%、塩分濃度 1.2%)を例に考えてみましょう。
- 投入総重量:2,000g(トマトピューレ、玉ねぎ、オリーブ油、調味料、水)
- 30分加熱後の仕上がり重量:1,500g
- 加熱歩留まり率:1,500 ÷ 2,000 × 100 = 75.0%(蒸発率 25.0% / 水分500g蒸発)
- この 1,500g の状態で、狙い通りの「絶品な味と濃度」が完成。
このレシピを、「蒸発率が 8.0%(歩留まり 92.0%)」にしかならない工場の大型蒸気釜(100kgスケール)へ移行する場合、投入する水(加水量)を手鍋比率よりも最初から差し引いて仕込む必要があります。
【手鍋レシピと工場レシピの配合設計比較】
| 項目 | 厨房手鍋(試作) | 工場大型釜(工業用) |
|---|---|---|
| 原料(調味ベース固形分) | 1,300g (65.0%) | 86.7kg (80.0%) |
| 加水(水) | 700g (35.0%) | 21.7kg (20.0%) ← 減水! |
| 投入総重量 | 2,000g (100.0%) | 108.4kg (100.0%) |
| 加熱蒸発量 | ▲500g (蒸発率25.0%) | ▲8.4kg (蒸発率約8.0%) |
| 仕上がり正味重量 | 1,500g (歩留まり75%) | 100.0kg (歩留まり92%) |
| 味・濃度の仕上がり | ★ 狙い通り(絶品) | ★ 手鍋と完全一致! |
このように、「釜の特性に合わせた蒸発差を、事前のレシピ加水率(または濃縮原料比率)で吸収・逆算しておく」ことこそが、工業化の極意です。
7. 「大さじ・少々」を卒業する!工業用配合表(BOM)の標準フォーマット
現場に渡す工業用レシピは、誰が見ても誤解が生じない「100.00%配合表(BOM:Bill of Materials)」の形式に統一します。特に前述した「熱による香気揮発防止」と「かき混ぜによるすり潰し・具材破壊防止」を工程フェーズとして明示することが決定打となります。
工業用配合表の4大ルール
- すべての単位を「g(または kg)」に統一する: 「ml」「cc」「大さじ」「玉ねぎ1個」は全廃。比重や個体差によるズレを排除するため、液体も粉体もすべて重量計量とします。
- 配合比率(%)の合計を必ず「100.00%」にする: 仕込み総重量が 50kg でも 120kg でも、掛け算ひとつで当日バッチの計量表が出せるよう、内訳比率を小数点第2位まで記載します。
- 工程番号(投入フェーズ・攪拌条件)を完全分離する: 初期加熱、香気スパイスの後入れ、崩れやすい具材の投入タイミング、攪拌回転数(インバーターHz)をフェーズごとに指示します。
- 管理基準値(規格値)を併記する: 仕上がり時の客観的合否判定を行うため、「目標Brix(糖度)」「目標pH」「仕上がり目標重量(歩留まり基準)」を明記します。
【工業用配合表(100%配合表)の実例テンプレート】
商品名:本格和風ステーキソース(工業用量産配合表 Ver 1.3) / 基準バッチ:100.00kg(目標仕上がり 91.00kg) / 規格基準値:Brix 22.5±0.5%, pH 4.10±0.15, 塩分 4.8±0.1%
| 工程 | 原材料コード | 原材料名 | 配合比率 | 100kg仕込み量 | 計量許容公差 | 投入条件・攪拌・特記事項 |
|---|---|---|---|---|---|---|
| Phase 1 | RM-0012 | 濃口醤油 | 38.50 % | 38.50 kg | ± 50 g | 常温で釜へ投入し、緩やかに攪拌 |
| Phase 1 | RM-0045 | 本みりん | 18.00 % | 18.00 kg | ± 30 g | |
| Phase 1 | RM-0089 | 清酒 | 12.00 % | 12.00 kg | ± 20 g | |
| Phase 1 | RM-0105 | 上白糖 | 14.20 % | 14.20 kg | ± 20 g | 攪拌(30rpm)で完全溶解確認後、昇温開始 |
| Phase 1 | RM-0201 | おろし玉ねぎ | 10.00 % | 10.00 kg | ± 30 g | 昇温開始時に投入 |
| Phase 2 | (蒸発補正) | 加水(調整水) | 2.80 % | 2.80 kg | ± 50 g | 大型釜の蒸発率(約9%)に合わせた補正水 |
| Phase 3 | RM-0305 | おろしにんにく | 2.50 % | 2.50 kg | ± 5 g | ★レイトイン:芯温85℃達温後に投入(焦げ防止のため攪拌15rpmへ減速) |
| Phase 3 | RM-0312 | 黒胡椒末(粗挽) | 0.35 % | 0.35 kg (350g) | ± 1 g | ★レイトイン:加熱終了3分前に投入(香気揮発防止) |
| Phase 3 | RM-0318 | 食塩 | 1.45 % | 1.45 kg | ± 2 g | 精密電子天秤で計量のこと |
| Phase 4 | RM-0450 | キサンタンガム | 0.20 % | 0.20 kg (200g) | ± 0.5 g | 上白糖の一部と粉体プレミックス済み品。80℃以上保持し強攪拌(45rpm)で投入 |
| 【合計】 | 100.00 % | 100.00 kg | ||||
8. 工業化を成功させる現場チェックリスト
厨房の試作から量産ラインへの移行をスムーズに進めるため、以下のポイントを必ず確認しましょう。
- レシピの原材料は「水」を含めてすべてグラム(g)換算されているか?
- 食塩・スパイス・ゲル化剤など「閾値の小さい微量原料」は、0.01g単位の秤で試作したか?
- 手鍋と量産釜の「加熱蒸発率の差」を測定し、レシピの加水率で補正しているか?
- 大型釜の「昇温・降温タイムラグ(余熱)」を計算に入れ、香気スパイスの投入を「後入れ(レイトイン)」にしているか?
- 大型釜のかき混ぜによる「すり潰し・押し潰し」で具材が煮崩れ・泥化するリスクを検証したか?(回転数低減や別茹で充填の検討)
- 仕込み時の「投入総重量」と、加熱終了後の「仕上がり総重量(歩留まり)」を毎回記録しているか?
- 仕上がり品の合否判定用として「Brix(糖度計)」や「pH計」などの客観的数値を測定しているか?
- 原材料を投入する「温度」や「順序(フェーズ)」、攪拌速度がマニュアル化されているか?
9. まとめ
料理人が作る厨房の料理は「一期一会の芸術」ですが、工場で作る食品製造は「再現性の科学」です。
- 閾値の小さい原料(食塩・香辛料等)ほど、わずかな計量ブレが全体の味を崩す最大の原因になる
- 微量原料の計量誤差を甘く見ず、0.01g精度の天秤やプレミックス希釈で誤差を封じ込める
- 手鍋と大型釜の水分蒸発率のギャップを測定し、加水率を逆算して工業用レシピへ落とし込む
- 大型釜の昇温遅延・余熱による「香気揮発」や「煮崩れ」を防ぐため、香辛料の後入れと加熱プロファイルを最適化する
- 機械のかき混ぜによる具材のすり潰しや押し潰しダメージから食材を守るため、回転数制御や別茹で充填を設計する
このステップを踏むことで、職人の勘や経験に頼ることなく、日本中・世界中のどこの工場設備へ持って行っても、あなたの想いが詰まった「あの最高の味・食感・香り」を寸分違わず届けられるようになります。
📢 次回予告:第2章 試作・レシピ化と工業化編 第2回
どれだけ手鍋の味を完璧に工業用レシピへ落とし込めても、安全に「日持ち」しなければ、商品として全国の棚や消費者の元へ届けることはできません。
次回は、試作と量産を繋ぐもう一つの重要テーマ「保存設計の科学」をお届けします!
【第9回:食品の「日持ち」を科学する〜賞味期限設定・水分活性(Aw)・殺菌条件の最適化〜】
- 「賞味期限はどうやって決める?」科学的根拠となる3大試験(微生物試験・理化学試験・官能試験)と安全係数
- 腐敗菌・カビの増殖をピタリと止める「水分活性(Aw)」と「pH」のコントロール術
- 加熱のしすぎで味が落ちる「過剰殺菌」を防ぐ!美味しさと安全性を両立するF値・殺菌温度時間の最適バランス
※次回で「保存・殺菌設計」の基準を固めた後、続く第10回・第11回では、いよいよ「自社工房で作るか? OEM工場に委託するか?」の製造体制の決断と商談ノウハウへと進みます。ぜひご期待ください!
コメント